新闻中心
News
全氧燃烧玻璃窑炉设计
时间:
2025-04-02
全氧燃烧炉的设计
我国已经有很多大学院校和设计单位对全氧燃烧窑炉进行过理论上的研究探讨,但是目前国内的全氧燃烧窑炉基本上是完全引进国外的设计、技术,甚至整条生产线,不仅投资很大,而且使我们自己的全氧燃烧技术发展缓慢。近年来我们实际参与了国内几台全氧池炉的引进、,设计转化工作,对国外先进技术进行了一些研究,在全氧玻璃池炉的设计上积累了一些经验。由于全氧燃烧窑炉与蓄热室窑炉相比最大的区别在熔化池部分,所以本文只就熔化池部分的设计进行介绍
2.1窑池
全氧燃烧窑炉的窑池的设计与传统空气燃烧窑炉的窑池设计一样,最主要的是确定窑炉的面积和容积。
首先根据已经制定的窑炉规模(日产量)和熔化率指标估算熔化池面积,同时还要综合考虑化料、澄清与均化、料性与成型温度、火焰与燃烧情况等因素,选择合适的长宽比,在电子玻璃行业,长宽比一般为2~3. 其次,在估算熔化池面积后,可根据玻璃配合料的熔制过程分别利用热平衡方程对熔化带面积和澄清带面积进行理论计算,以验证估算的窑炉面积。
由于窑炉内部物理、化学以及物理化学的反应复杂,某些数据,如流量系数、流动层厚度、各处的玻璃液温度等误差较大,理论计算不能完全反应窑内复杂的情况,因此,理论计算应与经验值相结合。
2.1.1池底的设计
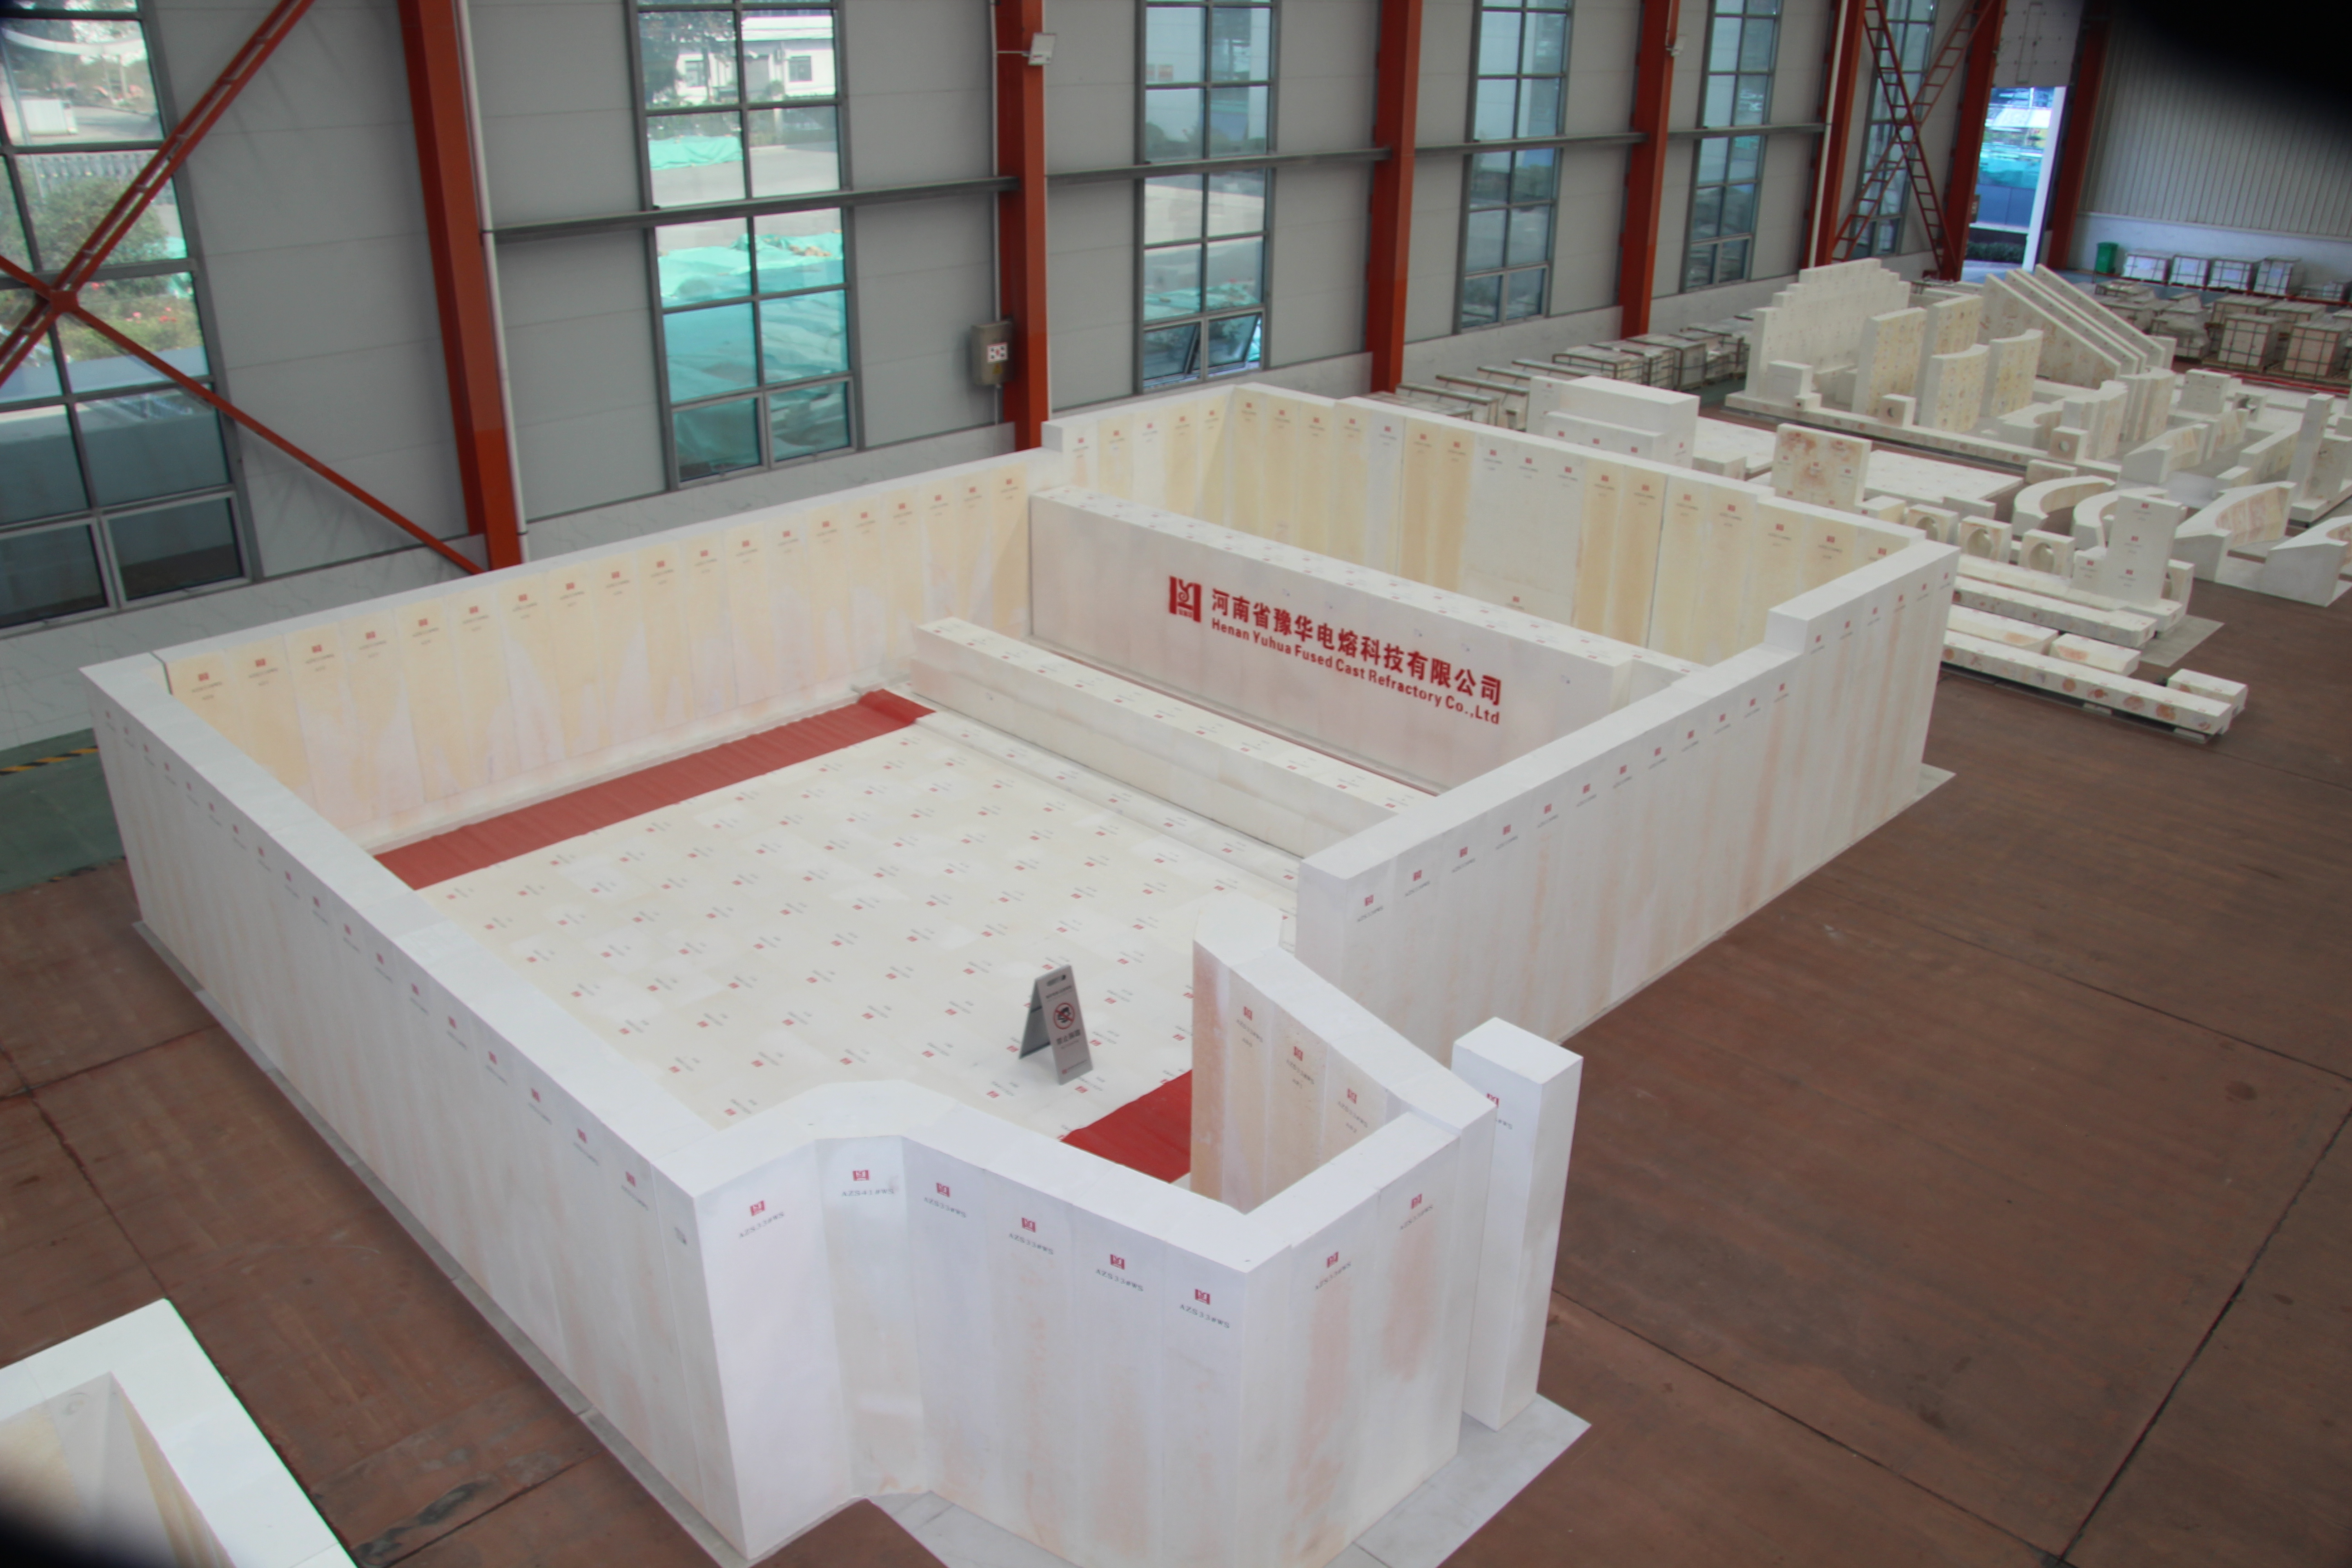
全氧窑炉的熔化池池底设计与普通空气助燃窑炉的池底设计类似,根据已确定的窑炉面积、长宽比以及对玻璃液熔制质量的要求,合理选择池底的厚度和耐火材料,合理设计保温,另外,还应根据实际玻璃熔制情况设计鼓泡、窑坎、电助熔、热电偶点等。池底一般选择熔铸AZS-33WS锆刚玉制品。
2.1.2池壁的设计
池壁的设计关系到窑炉的深度,作为窑炉设计的~项重要指标,它与玻璃质量关系重大。
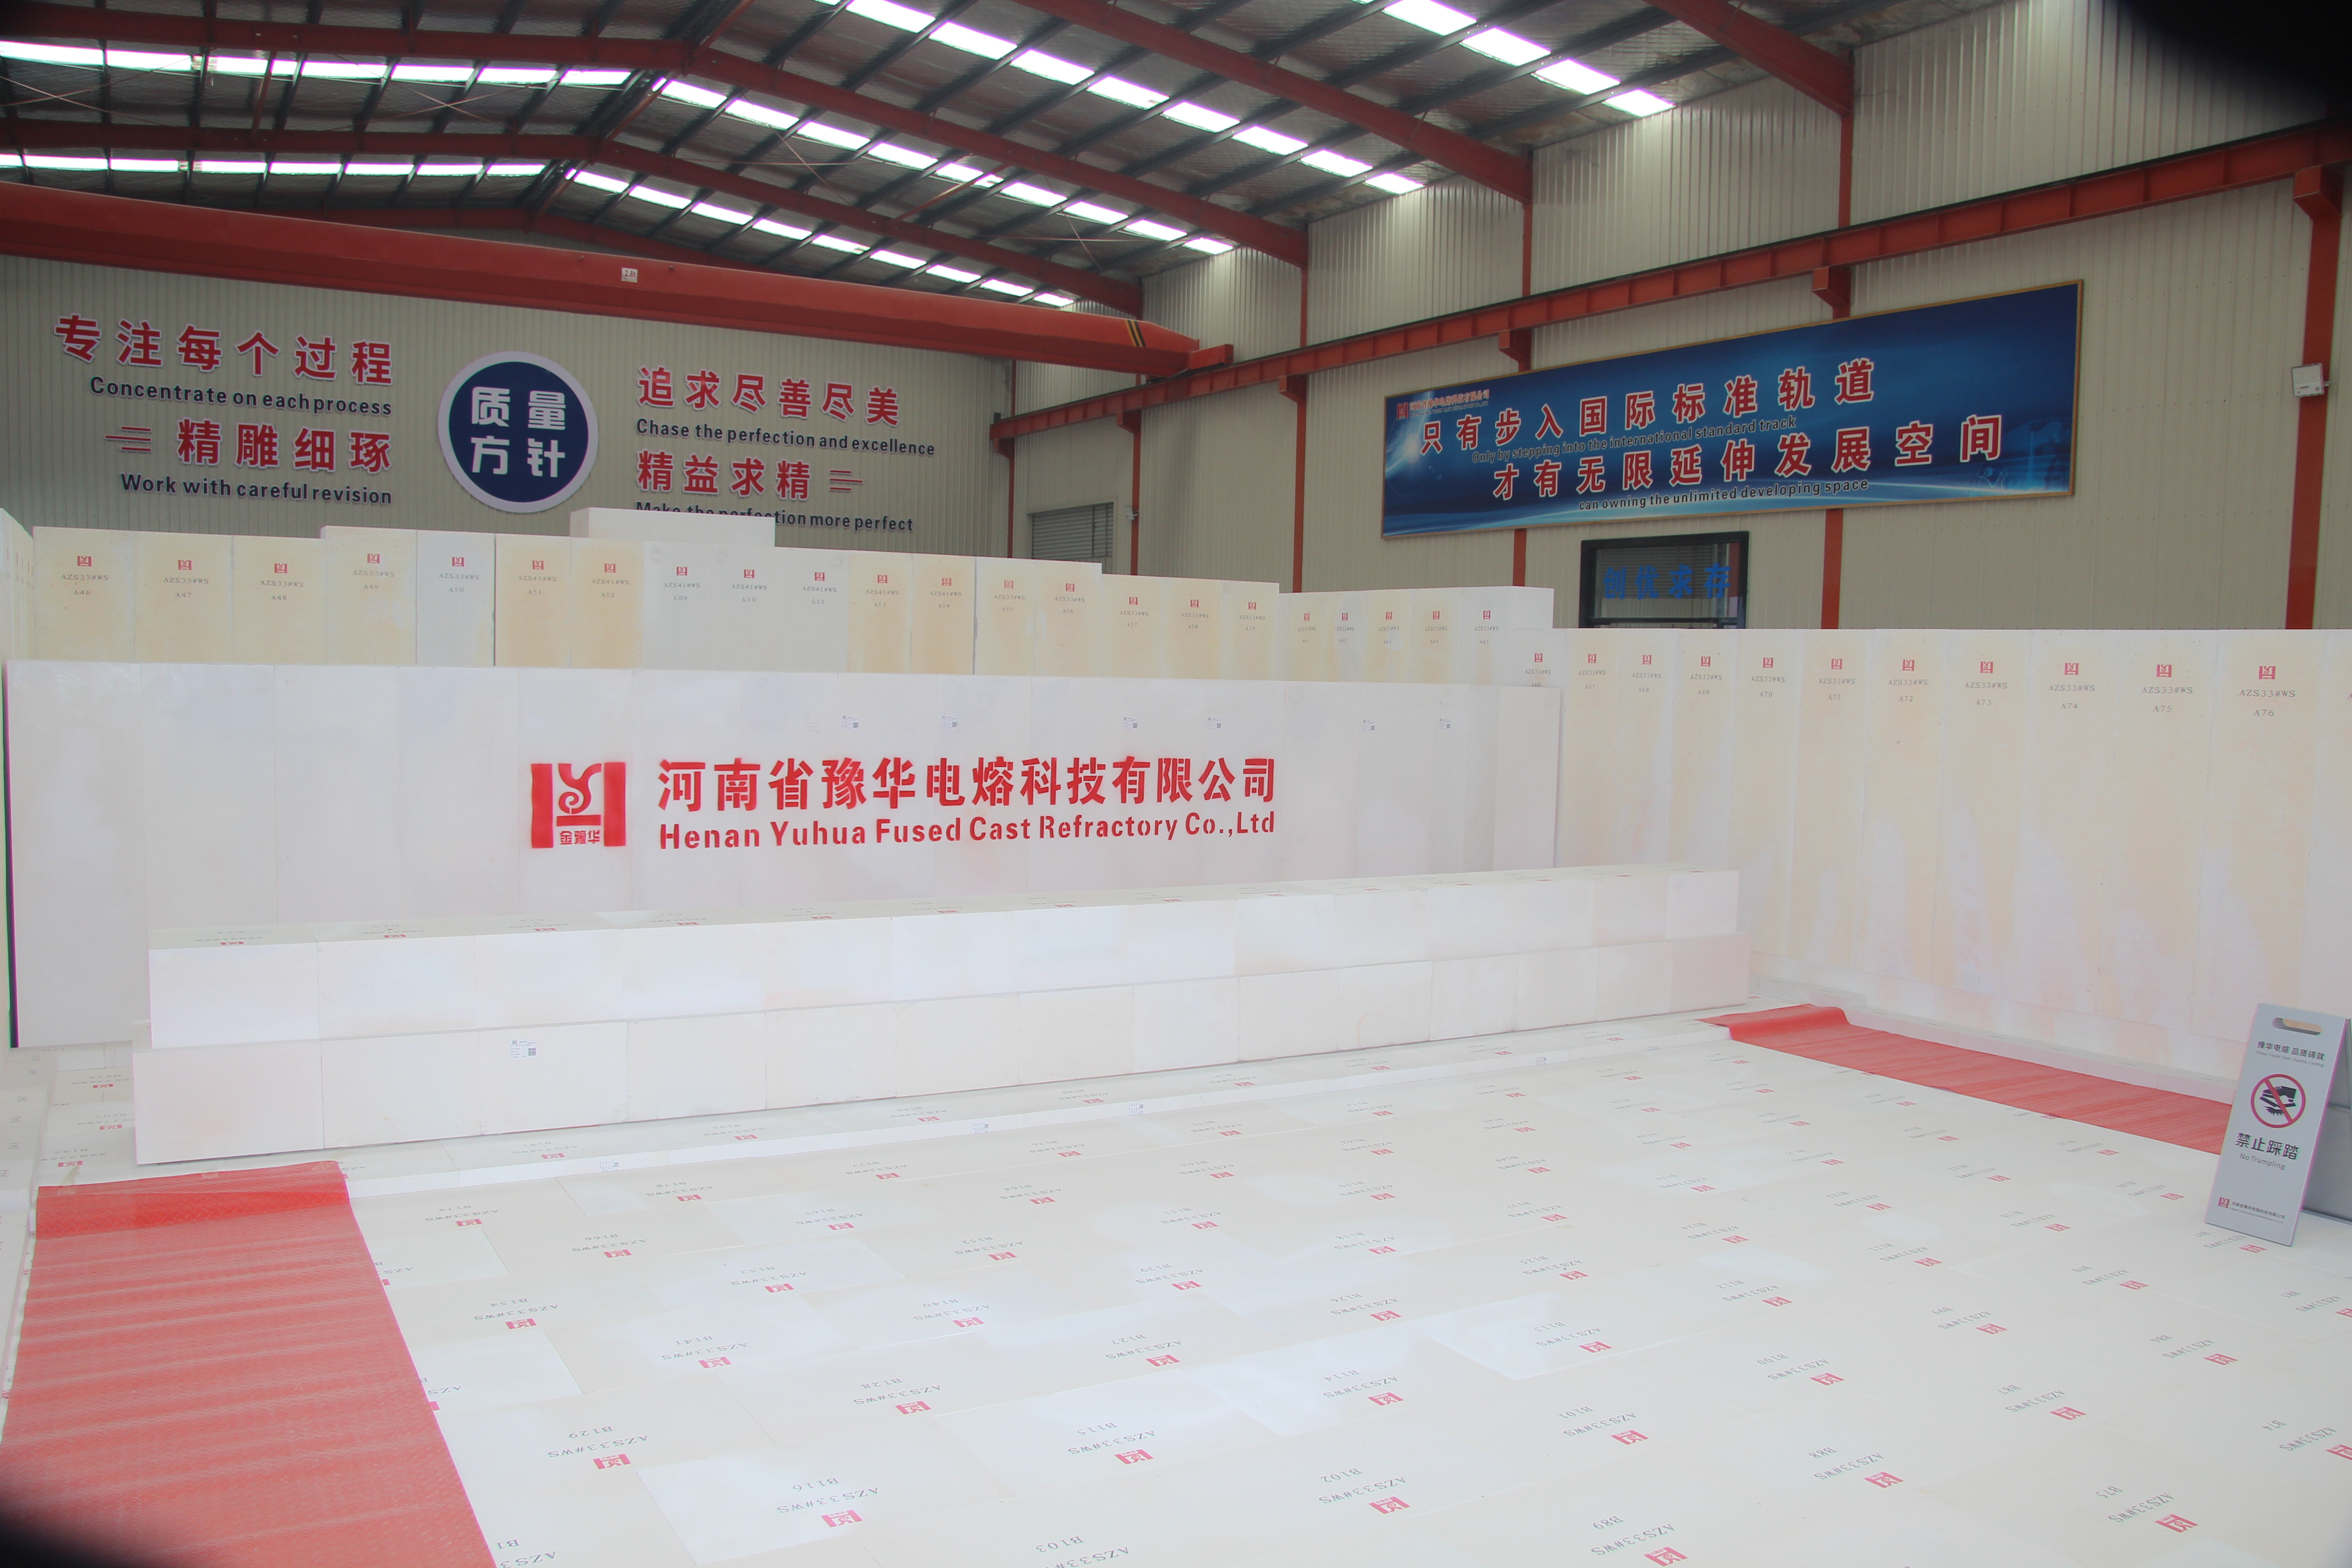
由于玻璃液导热性差,透热性更差,所以窑炉越深,玻璃液温度越低,流动性也越差,因此,靠近池底的玻璃液虽然具有1100~1500的温度,却不会流动,形成一层不动层,当窑炉内温度变化时,不动层有可能被带到成型部,影响玻璃液质量。根据以上叙述,窑炉深度的确定必须考虑玻璃液黏度、熔化率、燃料种类、池底保温以及新技术(电助熔、鼓泡、窑坎)的采用等因素.上层池壁/鼓泡、窑坎部位一般采用熔铸AZS-41WS
2.1.3流液洞
流液洞的设置是为了使澄清好的玻璃液迅速冷却,挡住液面上未熔化沙粒和浮渣以及调节玻璃液流,流液洞的宽度控制着流过玻璃液的均匀性,越宽越均匀;流液洞的高度控制着玻璃液的质量,越低质量越好,流液洞的长度控制着玻璃液的降温程度,越长降温越多。
流液洞的设计以流液洞内玻璃的液流情况为理论依据,同时根据实践经验可估算出流液洞的宽度、深度和长度数值,同时还应根据日产量、产品质量要求、熔化及成型温度、窑炉结构尺寸等选择合适的流液洞形式。常见的流液洞形式有平底式、下沉式和上倾式。流液洞采用熔铸AZS-41WS锆刚玉制品。
2.2火焰空间的设计
火焰空间由胸墙和大碹组成,充有来自热源供给的部分炽热的火焰气体。在此,火焰气体将自身热量传给玻璃液、胸墙和大碹。火焰空间的大小应使燃料完全燃烧,保证供给熔化、澄清所需的热量,并应尽量减少向外界散热。火焰空间一般采用熔铸AZS-33WS/PT锆刚玉制品。
2.2.1大碹的设
大碹的作用有两点:一是使辐射线沿整个液面均匀分布,二是作为辐射热的反射器。大碹越接近液面,反射给玻璃液的辐射能越多。从以上两点可以看出,大碹的设计需要碹股尽量小,同时,确定大碹的高度还必须考虑大碹的结构强度。大碹一般采用熔铸AZS-33WS/PT低硅低钠锆刚玉制品。
2.2.2胸墙的设计
大碹高度确定后,胸墙的高度就决定了火焰空间的容积。火焰空间不仅是一个传热与散热的空间,还是一个燃烧空间,火焰空间必须有一定的容积以备燃料完全燃烧。火焰空间的容积可根据火焰空间的热负荷值进行核算,由于各个窑炉的情况不同,火焰空间热负荷不能采用一般燃烧室的数据,否则窑炉寿命将大大缩短。
因此,确定胸墙高度时必须要考虑燃料种类、熔化率、熔化耗热量、窑炉规模等因素。胸墙一般采用熔铸AZS-33WS/PT锆刚玉制品。
3.耐火材料的选择
全氧窑炉中耐火材料的选择是至关重要的一部分,因为全氧燃烧后的气体组成与空气助燃窑炉有很大不同,水和二氧化碳含量大增,同时碱蒸气浓度猛增。全氧燃烧产生的大量水气使溶于玻璃液中的碱浓度提高,使玻璃液的性质发生了一些改变,玻璃液的粘度、浓度和表面张力降低,提高了玻璃液中玻璃相的结晶和分离趋势,同时使玻璃液中的过氧化钠和氧化钾快速向砖内渗透,这种侵渗过程不仅使耐火材料玻璃相组分发生变化,而且使玻璃相渗出温度降低,导致AZS砖的侵蚀速率加快。另外燃烧气体内碱蒸气(NaOH和KOH)的浓度、上部空问的温度和燃烧气流的流型对硅砖的蚀损有严重影响。因而,如果全氧窑炉采用硅质大碹,欲减轻对硅砖的蚀损,需要使硅砖表面维持一个合适的温度,避免出现还原焰以减少燃烧气体内NaOH的含量(因为还原焰有利于碱的挥发),同时需要减小硅砖表面的气流速度。这在窑炉的操作、运行、维护方面是很困难的,所以硅砖不宜用作全氧燃烧窑的大碹。有资料表明大碹比较合适的替代材料是电熔砖,包括:电熔锆刚玉砖、电熔锆砖、电熔刚玉砖。
对于其他部位结构的设计方案,如工作池部分和蓄热室玻璃窑炉的要求差别不大,不再做详细说明。在耐火材料的选择方面,由于全氧窑炉对耐火材料的侵蚀较传统蓄热室窑炉更加剧烈,主要应考虑尽量减小侵蚀,提高玻璃质量,使窑炉操作更加稳定、可靠,有效地增加窑炉寿命等,可考虑采用电熔氧化锆砖。
4.日常的运行与保养
优异的砌筑质量,合理的烤窑及升温操作,只是为窑炉具有较好的热工状态和使用寿命奠定了良好的基础条件,要确保窑炉能够长期较好的满足工艺要求,最大限度地延长窑炉寿命,平时的维护保养工作将起到决定性作用。
窑炉的危险来自于未知的潜在隐患不能够及时处理和无准备的突发性事故,造成的后果往往也是灾难性的,做好窑炉检查,随时了解跟踪窑体各个部位的变化情况,做到心中有数,对可能出现的危险做好防范和准备,这是窑炉检查的最根本目的之一;其次,通过窑炉检查,能够对窑体烧损部位和异常环节及时进行维护,确保窑炉正常的热工性能,有效避免问题部位的扩大和杜绝事故产生的苗头,为生产正常进行提供基础条件。
推荐内容
2026-08-26
2026-08-21
2026-07-08
2026-06-26
2026-05-20
分享到


